مقدمه
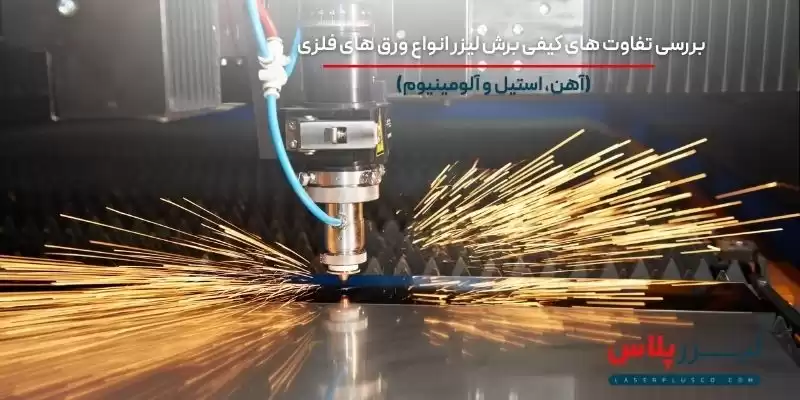
کیفیت برش لیزری ورقهای فلزی به عواملی مانند جنس متریال، ضخامت ورق، توان دستگاه، نوع گاز کمکی و تنظیمات فرآیند بستگی دارد. هر فلز در برابر حرارت و پرتو لیزر رفتار متفاوتی نشان میدهد و همین موضوع بر دقت ابعادی، صافی لبهها، میزان پلیسه و کیفیت سطح نهایی تأثیر میگذارد. شناخت این تفاوتها به مهندسان و مدیران واحدهای صنعتی کمک میکند تا متناسب با کاربرد قطعه، روش برش مناسبی انتخاب کنند و هزینههای ناشی از ضایعات و عملیات تکمیلی را کاهش دهند.
فناوری لیزر فایبر امکان برش انواع ورقهای صنعتی را با سرعت و دقت بالا فراهم کرده است. با این حال، دستیابی به خروجی باکیفیت برای تمام فلزات به تنظیمات یکسانی محدود نمیشود. هر متریال به پارامترهای عملیاتی متناسب با ویژگیهای فیزیکی و شیمیایی خود نیاز دارد.
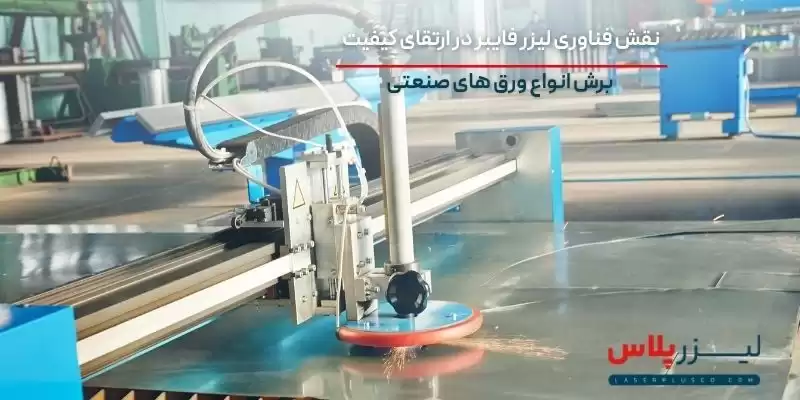
نقش فناوری لیزر فایبر در ارتقای کیفیت برش انواع ورقهای صنعتی
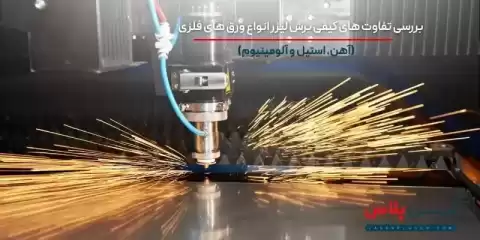
لیزر فایبر یکی از فناوریهای پیشرفته برش فلزات است که با متمرکز کردن پرتو لیزر روی سطح قطعه، انرژی حرارتی لازم برای ذوب و جداسازی متریال را تأمین میکند. دقت بالای تمرکز پرتو، امکان ایجاد خطوط برش باریک و اجرای طرحهای پیچیده را فراهم میسازد. این ویژگی در تولید قطعات صنعتی که به تلرانس ابعادی مشخص و لبههای یکنواخت نیاز دارند، اهمیت زیادی دارد.
یکی از مزایای مهم دستگاههای فایبر، قابلیت برش فلزات مختلف از جمله آهن، استیل، آلومینیوم و برخی آلیاژهای دیگر است. البته میزان بازتابندگی، رسانایی حرارتی و ویژگیهای سطحی هر فلز بر نحوه جذب انرژی لیزر تأثیر میگذارد. برای نمونه، آلومینیوم به دلیل رسانایی حرارتی بالا و بازتابندگی قابل توجه، به تنظیمات متفاوتی نسبت به آهن نیاز دارد.
شناخت رفتار فلزات زیر پرتو لیزر برای کارفرمایان و مهندسان اهمیت زیادی دارد؛ زیرا انتخاب نادرست پارامترهای دستگاه میتواند باعث ایجاد پلیسه، ناهمواری لبه، تغییر رنگ سطح و حتی کاهش دقت ابعادی قطعه شود. در نتیجه، کیفیت نهایی فقط به توان دستگاه وابسته نیست و هماهنگی میان توان لیزر، سرعت حرکت هد، موقعیت فوکوس و فشار گاز کمکی نیز نقش تعیینکنندهای دارد.
برش لیزر ورق آهن؛ بررسی کیفیت لبهها، پلیسه و گازهای کمکی
آهن یکی از پرکاربردترین فلزات در صنایع ساختمانی، ماشینسازی، تجهیزات صنعتی و ساخت قطعات فلزی است. برش لیزری این متریال به دلیل قابلیت جذب مناسب انرژی لیزر و امکان استفاده از گازهای کمکی مختلف، در بسیاری از خطوط تولید صنعتی انجام میشود.
برش لیزر آهن با تنظیم صحیح پارامترهای عملیاتی میتواند لبههایی صاف، یکنواخت و با حداقل پلیسه ایجاد کند. کیفیت نهایی این فرآیند به عواملی مانند ضخامت ورق، کیفیت سطح اولیه، توان دستگاه و انتخاب گاز کمکی بستگی دارد. در مقابل، سرعت نامناسب برش یا فشار ناکافی گاز ممکن است باعث باقی ماندن مواد مذاب در قسمت زیرین قطعه شود.
تفاوت عملکرد ورق سیاه و روغنی در فرآیند برش
ورق سیاه و ورق روغنی از نظر شرایط سطحی تفاوتهایی دارند که میتواند بر کیفیت فرآیند برش لیزری تأثیر بگذارد. ورق سیاه معمولاً دارای لایه اکسیدی ناشی از فرآیند نورد گرم است. این لایه میتواند بر نحوه تعامل پرتو لیزر با سطح ورق تأثیر بگذارد و در برخی شرایط، یکنواختی فرآیند برش را کاهش دهد. وجود پوستههای اکسیدی، آلودگی یا زنگزدگی نیز ممکن است باعث تغییر کیفیت لبهها شود.
در مقابل، ورق روغنی پس از فرآیند نورد سرد، سطح صافتر و یکنواختتری دارد. این ویژگی میتواند به ایجاد برشهای ظریفتر و قابل کنترلتر کمک کند. البته باقی ماندن روغن یا آلودگی روی سطح نیز در صورت نامناسب بودن شرایط برش ممکن است مشکلاتی ایجاد کند.
به همین دلیل، پیش از شروع عملیات باید وضعیت سطح ورق بررسی شود. تمیزی متریال، یکنواختی ضخامت و انتخاب پارامترهای متناسب با نوع ورق، در دستیابی به خروجی مطلوب اهمیت دارند.
تأثیر گاز اکسیژن و نیتروژن بر اکسیداسیون لبههای آهنی
در برش لیزری آهن، اکسیژن و نیتروژن دو گاز کمکی متداول هستند که هرکدام تأثیر متفاوتی بر کیفیت خروجی دارند.
استفاده از اکسیژن باعث ایجاد واکنش اکسیداسیون با آهن داغ میشود. این واکنش حرارت بیشتری تولید میکند و به همین دلیل، اکسیژن در برش برخی ضخامتهای آهن میتواند سرعت و راندمان فرآیند را افزایش دهد. با این حال، لبه قطعه پس از برش دارای لایه اکسیدی خواهد بود که ممکن است پیش از رنگآمیزی، جوشکاری یا برخی عملیات تکمیلی به پاکسازی نیاز داشته باشد.
نیتروژن برخلاف اکسیژن، گاز خنثیتری در این فرآیند محسوب میشود و با خارج کردن مواد مذاب از ناحیه برش، به کاهش اکسیداسیون کمک میکند. استفاده از آن میتواند برای کاربردهایی که به لبه تمیزتر و آمادهتر برای عملیات بعدی نیاز دارند، مناسب باشد. بنابراین انتخاب گاز کمکی باید براساس ضخامت آهن، سرعت تولید، کیفیت مورد انتظار و هزینه نهایی انجام شود.
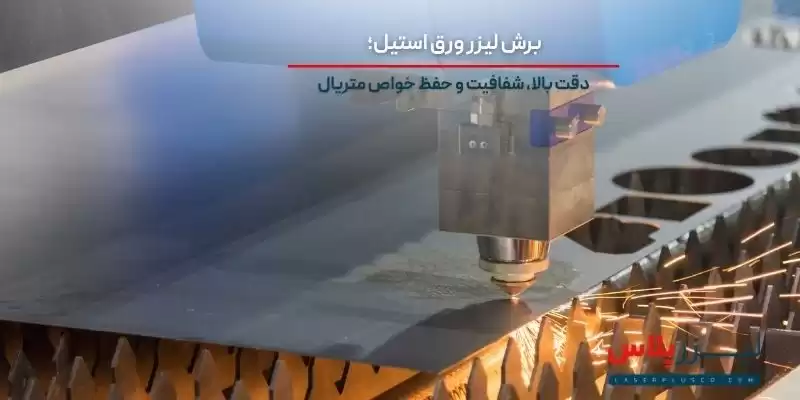
برش لیزر ورق استیل؛ دقت بالا، شفافیت و حفظ خواص متریال
استیل به دلیل مقاومت در برابر خوردگی، استحکام مناسب و ظاهر مطلوب، در صنایع غذایی، پزشکی، تجهیزات آشپزخانه صنعتی و ساخت قطعات دکوراتیو کاربرد گستردهای دارد. در برش لیزری این فلز، علاوه بر دقت ابعادی، کیفیت ظاهری لبهها و حفظ ویژگیهای سطحی متریال اهمیت زیادی دارد.
برش لیزر استیل با تنظیم صحیح توان، سرعت و فشار گاز کمکی میتواند لبههایی صاف، تمیز و با حداقل پلیسه ایجاد کند. یکی از مزیتهای مهم این فرآیند، امکان تولید قطعات با جزئیات ظریف و هندسه پیچیده است؛ موضوعی که در ساخت تجهیزات صنعتی و محصولات تزئینی اهمیت دارد.
با این حال، استیل در برابر حرارت رفتار خاصی دارد و انتقال نامناسب انرژی میتواند باعث تغییر رنگ، ایجاد لایه اکسیدی یا تغییرات موضعی در سطح برش شود. بنابراین کنترل حرارت و انتخاب گاز مناسب در این فرآیند ضروری است.
چرا برای استیل از گاز نیتروژن استفاده میشود؟
نیتروژن یکی از رایجترین گازهای کمکی در برش لیزری استیل محسوب میشود. دلیل اصلی استفاده از آن، جلوگیری از اکسیداسیون لبههای برشخورده است.
هنگامی که اکسیژن در مجاورت استیل داغ قرار میگیرد، واکنش اکسیداسیون میتواند باعث ایجاد تغییر رنگ و تشکیل لایه اکسیدی روی سطح برش شود. این موضوع به خصوص در قطعاتی که ظاهر نهایی و مقاومت سطحی آنها اهمیت دارد، مطلوب نیست.
نیتروژن با ایجاد شرایط مناسب برای خروج مواد مذاب از ناحیه برش، امکان دستیابی به لبههای روشنتر و تمیزتر را فراهم میکند. به همین دلیل، در بسیاری از کاربردهای صنعتی و دکوراتیو، استفاده از نیتروژن ترجیح داده میشود.
البته این موضوع به معنای ضرورت استفاده از نیتروژن در تمام ضخامتها و کاربردها نیست. در برخی شرایط، به ویژه زمانی که هزینه تولید اهمیت بیشتری دارد یا عملیات تکمیلی روی قطعه انجام میشود، استفاده از اکسیژن نیز میتواند بررسی شود.
کاربردهای حساس استیل برشخورده در صنایع دکوراتیو و پزشکی
در صنایع دکوراتیو، کیفیت ظاهری قطعات استیل اهمیت زیادی دارد. لبههای ناصاف، تغییر رنگ و وجود پلیسه میتوانند ظاهر محصول نهایی را تحت تأثیر قرار دهند. به همین دلیل، در ساخت پنلهای تزئینی، حفاظها، قطعات معماری و تجهیزات استیل، دقت فرآیند برش اهمیت بالایی دارد.
در تجهیزات پزشکی و صنایع مرتبط با سلامت نیز کیفیت سطح و دقت ابعادی قطعات اهمیت ویژهای دارد. برای تولید برخی اجزای تجهیزات آزمایشگاهی، بدنه دستگاهها و قطعات استیل، برش لیزری میتواند دقت هندسی مناسبی ایجاد کند.
البته برش لیزری به تنهایی تضمینکننده مناسب بودن قطعه برای کاربرد پزشکی نیست. متناسب با نوع محصول، ممکن است عملیات تکمیلی مانند پرداخت سطح، تمیزکاری، کنترل کیفیت و تأیید الزامات بهداشتی نیز ضروری باشد.
برش لیزر آلومینیوم؛ چالش بازتابندگی و رسانایی حرارتی بالا
آلومینیوم به دلیل وزن کم، مقاومت مناسب در برابر خوردگی و قابلیت شکلپذیری، در صنایع خودروسازی، هوافضا، تجهیزات الکترونیکی و ساخت سازههای سبک کاربرد دارد. با این حال، برش لیزری این فلز نسبت به آهن و استیل به تنظیمات متفاوتی نیاز دارد.
برش لیزر آلومینیوم یکی از فرآیندهایی است که به دلیل ویژگیهای فیزیکی این فلز، نیازمند کنترل دقیق پارامترهای دستگاه است. بازتابندگی نسبتاً بالای آلومینیوم در برابر پرتو لیزر میتواند انتقال پایدار انرژی را دشوار کند. دستگاههای فایبر مدرن با طراحی مناسب و سیستمهای محافظتی در برابر بازتاب برگشتی، امکان برش مطمئنتر این متریال را فراهم کردهاند.
از طرف دیگر، آلومینیوم رسانایی حرارتی بالایی دارد و گرمای ایجادشده در محل برش را به سرعت به بخشهای اطراف منتقل میکند. به همین دلیل، برای دستیابی به لبههای یکنواخت باید توان، سرعت حرکت هد و موقعیت فوکوس به درستی تنظیم شوند. در این فرآیند معمولاً از نیتروژن به عنوان گاز کمکی استفاده میشود تا مواد مذاب از مسیر برش خارج شوند و میزان اکسیداسیون کاهش پیدا کند. نتیجه این تنظیمات میتواند ایجاد لبههای تمیزتر و کاهش نیاز به پرداخت ثانویه باشد.
ضخامت آلومینیوم، نوع آلیاژ و کیفیت سطح اولیه نیز در نتیجه نهایی تأثیرگذار هستند. بنابراین برای تولید قطعات دقیق، صرفاً انتخاب دستگاه با توان بالا کافی نیست و تنظیمات باید متناسب با مشخصات متریال انجام شوند.
مقایسه جامع شاخصهای کیفی برش لیزر آهن، استیل و آلومینیوم
هرکدام از این سه فلز رفتار متفاوتی در برابر انرژی لیزر دارند و همین تفاوت، کیفیت لبه، میزان پلیسه و شرایط اجرای فرآیند را تحت تأثیر قرار میدهد. برای انتخاب متریال و روش برش مناسب، بهتر است شاخصهای فنی آنها به صورت همزمان بررسی شوند.
| شاخص مقایسه | آهن | استیل | آلومینیوم |
|---|---|---|---|
| جذب انرژی لیزر | مناسب | مناسب | تحت تأثیر بازتابندگی سطح |
| رسانایی حرارتی | نسبتاً متوسط | متغیر و وابسته به گرید | بالا |
| چالش اصلی برش | اکسیداسیون و پلیسه | تغییر رنگ و اکسیداسیون | بازتابندگی و انتقال سریع حرارت |
| گاز کمکی رایج | اکسیژن یا نیتروژن | نیتروژن | نیتروژن |
| کیفیت لبه | مناسب با تنظیم صحیح | بسیار تمیز با نیتروژن | تمیز با تنظیمات دقیق |
| نیاز به پرداخت ثانویه | وابسته به نوع گاز و کاربرد | معمولاً کمتر با نیتروژن | وابسته به کیفیت برش |
| کاربردهای رایج | سازه و قطعات صنعتی | تجهیزات غذایی، پزشکی و دکوراتیو | قطعات سبک و صنعتی |
جمعبندی
تفاوت کیفیت برش لیزر آهن، استیل و آلومینیوم بیشتر از هر چیز به ویژگیهای فیزیکی و شیمیایی این فلزات و نحوه تنظیم دستگاه بستگی دارد. آهن به دلیل امکان استفاده از اکسیژن و نیتروژن، انعطافپذیری مناسبی در انتخاب فرآیند برش دارد. استیل برای دستیابی به لبههای روشن و بدون اکسیداسیون معمولاً با نیتروژن برش داده میشود و آلومینیوم نیز به دلیل بازتابندگی و رسانایی حرارتی بالا، به کنترل دقیق پارامترها نیاز دارد.
سوالات متداول در مورد بررسی تفاوتهای کیفی برش لیزر انواع ورقهای فلزی
۱. کیفیت برش لیزر آهن بهتر است یا استیل؟
نمیتوان یکی را به صورت مطلق بهتر دانست. کیفیت برش هر دو فلز به ضخامت، تنظیمات دستگاه و گاز کمکی بستگی دارد. استیل با نیتروژن میتواند لبههای تمیز و بدون اکسیداسیون ایجاد کند، در حالی که آهن نیز با انتخاب صحیح گاز و پارامترها کیفیت برش مناسبی خواهد داشت.
۲. چرا برش لیزر آلومینیوم دشوارتر است؟
بازتابندگی نسبتاً بالای آلومینیوم و رسانایی حرارتی زیاد آن، کنترل انرژی لیزر را دشوارتر میکند. به همین دلیل، تنظیم دقیق توان، سرعت و فوکوس برای دستیابی به لبههای یکنواخت اهمیت زیادی دارد.
۳. کدام گاز برای برش لیزر استیل مناسبتر است؟
نیتروژن معمولاً برای برش استیل با هدف دستیابی به لبههای روشن و بدون اکسیداسیون انتخاب میشود. با این حال، نوع گاز به ضخامت ورق، کیفیت مورد انتظار و شرایط اقتصادی پروژه بستگی دارد.
۴. آیا برش لیزری باعث ایجاد پلیسه روی ورق فلزی میشود؟
در صورت تنظیم نامناسب توان، سرعت برش، فوکوس یا فشار گاز کمکی، احتمال ایجاد پلیسه وجود دارد. تنظیم صحیح دستگاه و انتخاب پارامترهای متناسب با جنس و ضخامت ورق میتواند این مشکل را تا حد زیادی کاهش دهد.