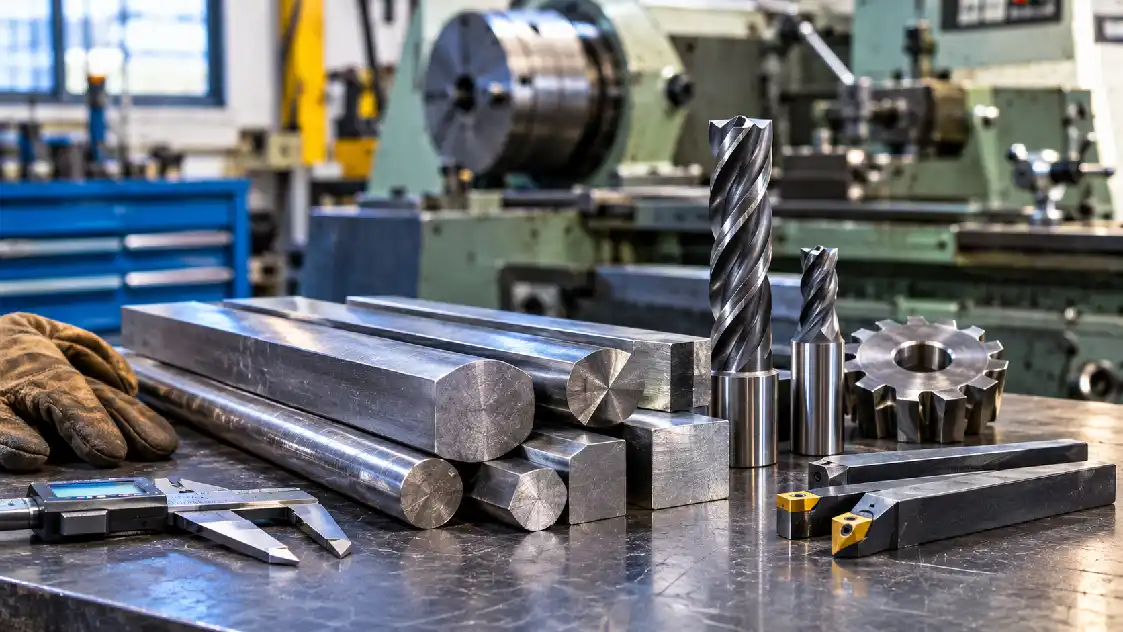
در کارگاههای ماشینکاری، قالبسازی و تولید قطعات صنعتی، یکی از بزرگترین ضررهای مالی زمانی اتفاق میافتد که ساعتها روی یک قطعه تراشکاری، فرزکاری و سوراخکاری انجام میشود، اما در اولین روز کاری قطعه میشکند یا سریع ساییده میشود. دلیل این اتفاق، بد بودن کار تراشکار نیست، بلکه انتخاب نادرست جنس فولاد است.
وقتی میپرسیم بهترین فولاد برای ساخت ابزار چیست، یک پاسخ تکی وجود ندارد. برای سنبه برش یک نوع فولاد نیاز است، برای بدنه آچار یک فولاد دیگر و برای تیغهای که آهن داغ را میبرد یک جنس کاملا متفاوت. در این نوشته با زبان کاملا ساده، بدون اصطلاحات پیچیده و بدون کلمات گیجکننده، بهترین فولادهای بازار ایران را بررسی میکنیم تا بتوانید دقیقترین گزینه را با کمترین هزینه انتخاب کنید.
شرایط کاری قطعه خود را مشخص کنید
پیش از خرید آهن و متریال، باید دقیق بدانید قطعه ابزاری شما قرار است چه فشاری را تحمل کند. به طور کلی ابزارها با چهار چالش اصلی روبهرو هستند:
اولین مورد سایش است؛ یعنی آیا سطح قطعه دائما روی فلزات، سنگ، خاک یا پلاستیک ساییده میشود و لاغر میگردد؟
دومین مورد ضربه است؛ یعنی آیا چکش، سنبه پرس یا افتادن بار سنگین روی قطعه ضربه ناگهانی میزند؟
سومین مورد حرارت است؛ یعنی آیا نوک قطعه یا بدنه آن در حین کار داغ و سرخ میشود؟
چهارمین مورد ماشینکاری آسان است؛ یعنی آیا آهن خام راحت با مته و تیغچه تراشیده میشود یا ابزار تراشکار را میسوزاند؟
اگر پاسخ این چهار سوال را بدانید، کار انتخاب فولاد بسیار ساده میشود.
فولادهای مقاوم به سایش و تیغههای سرد
اگر قطعه شما در دمای معمولی کار میکند و اصلیترین خطر برای آن سایش، کند شدن و صاف شدن لبهها است، باید سراغ فولادهای خانواده سردکار بروید.
فولاد معروف به spk (1.2080 / D3)
این فولاد پرکاربردترین فولاد ضدسایش بازار است. کربن بسیار بالایی دارد و بعد از آبکاری و سختکاری به شدت سفت میشود. اگر میخواهید تیغه برای برش کارتن، لاستیک، پلاستیک، چرم یا ورقهای آهنی بسیار نازک بسازید، این گرید عالی است. اما یک عیب بزرگ دارد؛ این فولاد مثل شیشه رفتار میکند. یعنی به شدت سفت و ضدسایش است اما اگر ضربه ناگهانی یا کج به آن وارد شود، به جای خم شدن فورا ترک میخورد و لبپر میشود.
فولاد دی دو (1.2379 / D2) یا SPK مولیبدندار
اگر به همان سختی و ضدسایشی نیاز دارید اما قطعه شما ضربه هم میخورد، باید سراغ این گرید بروید. در این فولاد با اضافه کردن مواد ویژه، خاصیت فنریت و مقاومت به ضربه بالا رفته است. برای ساخت سنبههای پانچ ورقهای ضخیم، تیغههای گیوتین برش آهن، خردکن ضایعات و تیغههای بازیافت، بهترین انتخاب بازار همین مدل است. این فولاد دیرتر از مدل قبلی میشکند و اندازه آن بعد از کوره رفتن تغییر چندانی نمیکند.
فولاد سختشونده در روغن (1.2510 / O1)
اگر میخواهید ابزار دستی، قلاویز ساده، برقو، خطکش یا ابزار اندازهگیری بسازید و نمیخواهید هزینه بسیار سنگینی پرداخت کنید، این فولاد اقتصادیترین گزینه است. این متریال در حالت خام بسیار نرم و خوشتراش است و بعد از تراشکاری، به راحتی با روغن سخت میشود و برای کارهای سبک صنعتی بسیار مناسب است.
فولادهای مقاوم به حرارت و کار در دمای بالا
گاهی ابزاری که میسازید باید با مذاب، شمش داغ و آتش سر و کار داشته باشد؛ مثل قالب ریختهگری، قالب تولید ظروف آلومینیومی، سنبههای فورج و تیغههای برش شمشهای سرخ. اگر در این شرایط از فولادهای ضدسایش معمولی استفاده کنید، نوک ابزار در اثر حرارت سریعا نرم شده و فرم خود را از دست میدهد.
فولاد اچ سیزده (1.2344 / H13) یا گرمکار معروف
این آلیاژ پادشاه قالبهای داغ است. ویژگی فوقالعاده آن این است که حتی اگر نوک قطعه به دمای ششصد درجه برسد، باز هم سختی خود را حفظ میکند. همچنین در اثر گرم شدن مداوم و سرد شدن با آب صابون، ترکهای مویی برنمیدارد. برای ساخت قالبهای تزریق آلومینیوم و اکستروژن، انتخاب اول و آخر تمام کارگاهها این متریال است.
فولاد نیکلدار مناسب چکش و ضربه داغ (1.2714 / L6)
اگر قطعه شما هم داغ میشود و هم زیر چکش سنگین هیدرولیکی یا بادی مدام کوبیده میشود، باید از فولادهای چقرمه با درصد نیکل استفاده کنید. نیکل باعث میشود فولاد در برابر ضربههای خشن مثل چکش نشکند و تاب بیاورد.
فولادهای تندبر برای ساخت تیغچههای برش
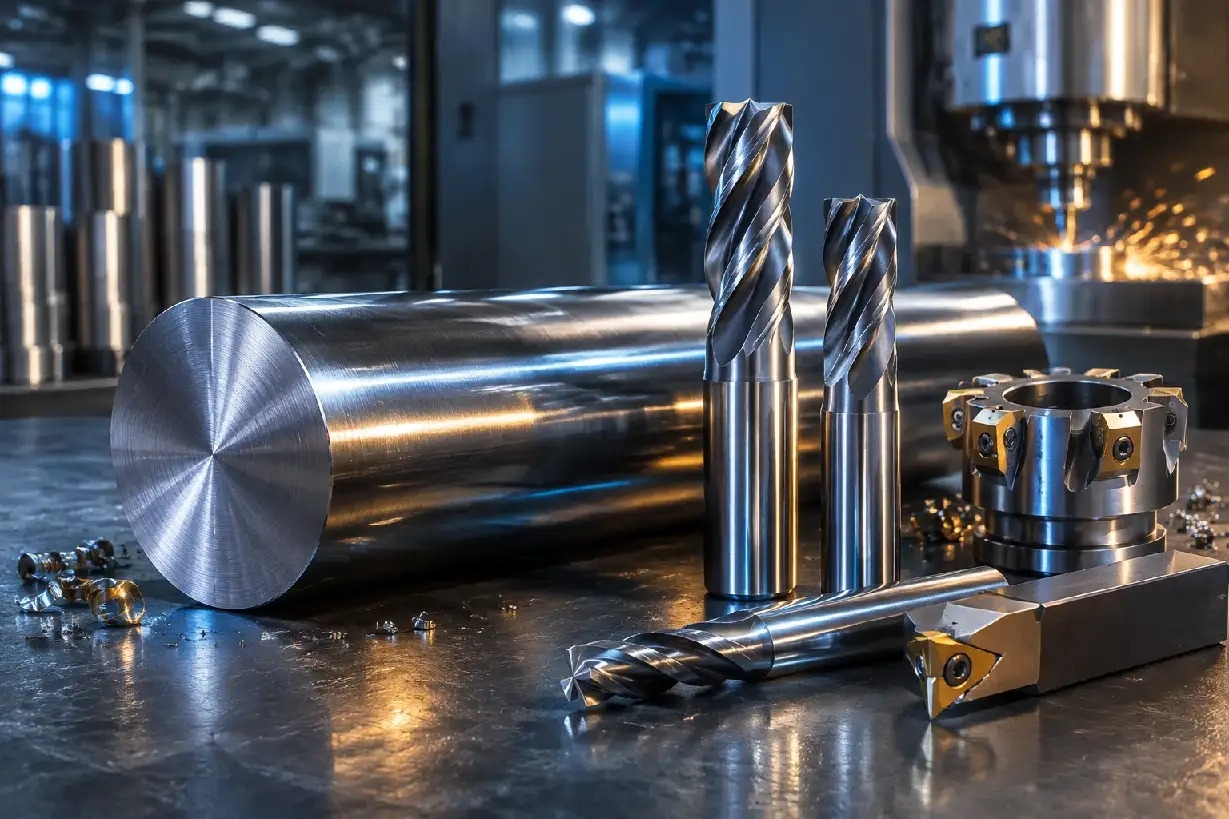
اگر میخواهید مته، فرز انگشتی، تیغچه تراشکاری یا اره بسازید که قرار است خود آهن را با دور موتور بالا برادهبرداری کند، باید از فولادهای موسوم به تندبر یا اچاساس (HSS) استفاده کنید. این فولادها حتی در زمانی که از شدت اصطکاک نوک تیغه به سرخی میزند، برندگی خود را از دست نمیدهند. برای تراشیدن آهنهای معمولی نوع ساده آن (مانند 1.3343 / M2) و برای تراشیدن استیلها و فلزات بسیار سفت، نوع کبالتدار آن (مانند M35 یا M42) به کار میرود.
فولادهای آلیاژی برای ساخت بدنه، شفت و پایه ابزار
یک اشتباه بسیار رایج در بین کارگاهها این است که فکر میکنند کل اجزای یک ابزار باید از گرانترین فولاد ضدسایش ساخته شود. در حالی که بدنه ابزارگیر، دسته آچار، شفت گردان، پیچهای گیربکس و فکهای نگهدارنده اصلا نباید از فولادهای شکننده ابزاری ساخته شوند. این قطعات به فولادی نیاز دارند که نشکن باشد، ماشینکاری تمیزی بدهد و سالها بدون تاب برداشتن کار کند.
فولاد وی سی ان صد و پنجاه (1.6582 / VCN150) و وی سی ان دویست (1.6580 / VCN200)
این فولادها به خاطر داشتن عنصر نیکل، به عنوان فولادهای نشکن و بسیار پرقدرت شناخته میشوند. اگر قطعه ابزاری شما شفت خروجی موتور، بدنه هلدر اینسرت تراشکاری، پیم سنگین یا دسته ضربهخور است، این آلیاژ بهترین انتخاب است. فولاد وی سی ان لرزش دستگاه را جذب میکند و زیر بارهای چرخشی سنگین بریده نمیشود.
فولاد ام او چهل (1.7225 / MO40 / 4140)
mo40 نیز محبوبترین، پرفروشترین و شناختهشدهترین فولاد آلیاژی در ایران است. تراشکاران به آن علاقه زیادی دارند چون تراشیدن آن راحت است و پلیسه منظمی میدهد. این فولاد مقاومت کششی بالایی دارد و برای ساخت پیچهای مقاوم، محورها، بوشها و بدنه فیکسچرها عالی است. همچنین این ویژگی را دارد که مغز آن نرم و ضربهپذیر بماند اما پوست خارجی آن را با روشهای حرارتی بسیار سفت کرد تا ساییده نشود.
فولاد سی کا چهل و پنج (1.1191 / CK45 / 1045)
اگر میخواهید برای کارگاه پایه ابزار، صفحات نگهدارنده، کفشک قالب یا شابلون بسازید و قطعه تحت سایش یا ضربه مرگبار نیست، خرید فولادهای گرانقیمت اشتباه است. این متریال از خانواده فولادهای کربنی معمولی بوده، قیمت بسیار مناسبتر و اقتصادی دارد و به راحتی با سنگ و مته برادهبرداری میشود.
چطور بهترین گزینه را بدون شک و شبهه انتخاب کنیم
اگر برای کار خود مردد هستید، از این جمعبندی سریع استفاده کنید:
اگر میخواهید سنبه یا تیغه برش ورق نازک بسازید که فقط سایش دارد، از اس پی کا استفاده کنید.
اگر میخواهید تیغه خردکن آهن، قیچی ضایعات یا سنبه پرس ضربهای بسازید، حتما دی دو بخرید.
اگر ابزار شما در کنار آهن داغ، کوره یا تزریق آلومینیوم کار میکند، اچ سیزده مناسب شماست.
اگر شفت، هلدر تراش یا قطعهای میسازید که باید در برابر چرخش و لرزش شدید نشکند، وی سی ان صد و پنجاه تهیه کنید.
اگر قطعه مهندسی خوشتراش، مقاوم و همهکاره با قیمت مناسب میخواهید، ام او چهل را انتخاب کنید.
اگر کفشک، صفحه صاف زیر قالب یا بدنه ساده بدون تنش میسازید، سی کا چهل و پنج بخرید.
نکاتی که بعد از خرید فولاد باید رعایت کنید
خرید شمش فولادی سالم فقط قدم اول است. بعد از خرید باید به چند نکته توجه کنید تا زحمات شما هدر نرود:
اول اینکه قطعات فولادی بعد از تراشکاری باید برای عملیات حرارتی به کوره بروند تا به سختی لازم برسند. اگر این مرحله غیر اصولی انجام شود، قطعه تاب برمیدارد یا میسوزد.
دوم اینکه در زمان تراشکاری نباید آب صابون را قطع کنید؛ شوک داغی و خنک شدن ناگهانی روی قطعه ترکهای ریزی میاندازد که با چشم دیده نمیشود اما زیر بار کار میشکند.
سوم اینکه هرگز به جای فولادهای اصل، از شمشهای ضایعاتی یا بینامونشان استفاده نکنید، چون ناخالصیهای پنهان درون مغز فلز، تمام زحمات تراشکار را نابود میکند.
مقایسه تجربی در کارگاه؛ کدام فولاد برای کار شما ارزانتر تمام میشود؟
خیلی از استادکاران موقع خرید متریال فقط به قیمت هر کیلوگرم بار نگاه میکنند، در صورتی که این بزرگترین خطای محاسباتی در کارگاه است. قیمت واقعی یک قطعه ابزار، جمع هزینه خرید میلگرد خام، دستمزد تراشکاری و فرزکاری، استهلاک تیغچه و مته، هزینه کوره، و تعداد دفعاتی است که آن قطعه کار میکند تا خراب شود.
برای مثال، اگر برای ساخت یک تیغه برش ورق از اس پی کا معمولی (1.2080 / D3) استفاده کنید، هزینه خرید بار کمتر است و سختی بسیار بالایی هم به شما میدهد؛ اما اگر ورق کار شما حتی کمی پلیسه داشته باشد یا ضخامت آن بالا و پایین شود، تیغه لبپر میشود و باید کل خط تولید متوقف گردد تا تیغه دوباره سنگ بخورد. در چنین حالتی اگر از همان اول برای دی دو (1.2379 / D2) هزینه بیشتری پرداخت میکردید، تیغه ماهها بدون خرابی کار میکرد و در نهایت هزینه تمامشده به مراتب کمتر میشد.
همین قاعده برای قطعاتی مثل شفتهای ابزارگیر و میلپیچها هم برقرار است. استفاده از سی کا چهل و پنج (1.1191 / CK45) در جاهایی که فشار گشتاوری بالا و شوک وجود دارد، به خاطر ارزان بودن بار خام شاید در ابتدا وسوسهکننده باشد؛ اما بریدن یک شفت داخل دستگاه مساوی با خسارت سنگین به بقیه اجزای مکانیکی است. در این موارد، هزینه کردن برای ام او چهل (1.7225 / MO40) یا وی سی ان صد و پنجاه (1.6582 / VCN150) یک بیمه واقعی برای سلامت دستگاه و ابزار است.
اشتباهات خطرناک در کوره و آبکاری قطعات ابزار
یکی از بیشترین مراجعاتی که به کارگاههای تراشکاری میشود، گلایه از شکستن ابزار در همان ساعتهای ابتدایی کار است. بررسیهای فنی نشان میدهد در بیشتر مواقع ایراد از شمش آهن نیست، بلکه نحوه آبکاری و کوره رفتن قطعه اشکال داشته است. اگر میخواهید ابزار شما بیشترین بازدهی را داشته باشد، این موارد فنی را حتما مدنظر قرار دهید:
شوک سرمایشی و محیط خنککاری نادرست
هر فولادی دستور خنککاری مخصوص به خود را دارد. اشتباه انداختن قطعه داغ در آب به جای روغن، یکی از شایعترین خطاهاست. فولادهایی مثل دی دو یا گرمکارها اصلا نباید شوک آبی بخورند، زیرا کربن و عناصر آلیاژی آنها بالا بوده و این شوک باعث ایجاد ترکهای ریز عنکبوتی در بافت داخلی فولاد میشود. فولادهای سختشونده در هوا یا روغن باید دقیقا بر اساس استاندارد همان گرید سرد شوند تا ساختار کریستالی فلز نشکند.
اهمیت ندادن به مرحله برگشت یا تمپر
آبکاری فقط مرحله اول کوره است. وقتی فولاد ابزار از دمای بالا یکباره خنک میشود، به اوج سختی میرسد اما مثل گچ شکننده و پر از تنش درونی است. مرحله برگشت یا پخت مجدد با دمای پایینتر، تردی فلز را میگیرد و به آن جان و انعطاف میبخشد. اگر کوره این مرحله را سرسری رد کند یا زمان کافی به قطعه ندهد، قطعه ابزار با اولین ضربه چکش مانند شیشه خرد خواهد شد.
گوشههای تیز و شعاع ندادن در نقشهکشی ابزار
یکی از نکات کلیدی که مستقیما به دست تراشکار مربوط است، پرهیز از ایجاد پلهها و گوشههای با زاویه نود درجه و کاملا تیز است. هر جا که در قطعه ابزار یک زاویه تند بدون انحنا (فیلت یا پخ مناسب) تراشیده شود، در کوره تمام تنشهای حرارتی در همان نقطه جمع میشود و در زمان استفاده، اولین نقطهای که ترک برمیدارد دقیقا همان کنج تیز است. گرد کردن گوشهها حتی به اندازه یک تا دو میلیمتر، طول عمر قطعه را چند برابر میکند.
فولادهای مکمل در ساخت قطعات و بدنه ابزار
در کنار فولادهای ضدسایش و پرآلیاژ اصلی، دستهای از مقاطع در کارگاهها مصرف روزمره دارند که دانستن نقش آنها مانع از سردرگمی در سفارش متریال میشود:
فولادهای فنر برای بخشهای ارتجاعی ابزار (1.8159 / 51CrV4)
گاهی بخشی از ابزار باید دائما باز و بسته شود، فشار را مهار کند و بدون دفرمه شدن به جای اول بازگردد؛ مثل کلمپهای فنری، خارهای نگهدارنده، فنرهای قالبهای پرسی و پایههای ضربهگیر. برای این موارد نباید از ام او چهل یا سی کا چهل و پنج استفاده شود، چون بعد از مدتی خمیده میمانند یا خسته میشوند. فولادهای آلیاژی فنر مانند هفتاد و یک صفر سه و هشتاد و یک پنجاه و نه به دلیل داشتن عناصر سیلیس و وانادیوم، بالاترین حد انعطافپذیری و مقاومت به خستگی را بدون افتادگی تامین میکنند.
مقاطع کششی و ترانس برای ابزارهای با دقت بالا
برای ساخت پینها، محورهای راهنما و قطعاتی که نیاز به لنگی صفر دارند، ماشینکاری از روی میلگردهای نورد گرم معمولی کار پرزحمتی است، چون تلرانس قطر آنها دقیق نیست و دورریز براده زیادی ایجاد میکند. استفاده از میلگردهای ترانس و کششی، قطری کاملا صیقلی، بدون تاب و با ابعاد میلیمتری دقیق در اختیار کارگاه میگذارد که نیاز به رو تراشی اضافی را از بین برده و سرعت مونتاژ ابزار را به اوج میرساند.
فولادهای اتومات یا خوشتراش برای ساخت قطعات سری ابزار (1.0718 / 11SMnPb30)
اگر قطعه ابزاری شما شامل پیچهای تنظیم، دستههای مهرهدار، بوشهای ساده یا رابطهایی است که باید در تیراژ صدها یا هزاران عدد روی دستگاههای تراش سنبهای یا سیانسی تولید شوند، فولادهای اتومات حاوی گوگرد و سرب بهترین راندمان را دارند. این متریال برادههای خردشونده و بسیار کوتاهی تولید میکند، به تیغچه فشار نمیآورد و بالاترین صافی سطح را بدون پلیسه در سرعتهای بالا تحویل میدهد.
فرمول تصمیمگیری نهایی بر اساس نوع دستگاه و تنش کاری
برای اینکه در زمان ثبت سفارش تلفنی یا حضوری در بازار دچار سردرگمی نشوید، ابزار خود را در یکی از این پنج دسته قرار دهید:
دسته اول، ابزارهای برش ورقهای نازک، سنبههای فرم و ابزارهای سوراخکاری دقیق که هیچ ضربه سنگینی ندارند؛ سفارش شما اس پی کا (1.2080 / D3) خواهد بود.
دسته دوم، تیغههای گیوتین صنعتی، قطعات خردکن لاستیک و پلاستیک، پانچ ورقهای ضخیم و قالبهای پرسی محکم؛ سفارش قطعی شما دی دو (1.2379 / D2) است.
دسته سوم، قالبهای گرمکار، پیستونهای تزریق آلومینیوم و سنبههای کار با قطعات گداخته؛ خرید شما بدون شک باید اچ سیزده (1.2344 / H13) باشد.
دسته چهارم، متهها، فرزها و تیغچههایی که آهن و فلزات دیگر را با دور تند میبرند؛ باید از میلگردها و تسمههای تندبر (HSS) استفاده شود.
دسته پنجم، شفتها، پایهها، فیکسچرهای نگهدارنده، بازوهای مکانیکی و محورهای گردان؛ بسته به میزان ضربه و حساسیت کار بین ام او چهل (1.7225 / MO40) و وی سی ان صد و پنجاه (1.6582 / VCN150) انتخاب کنید.
نتیجهگیری جامع و راهنمای پایانی برای صنعتگران و کارگاهداران
ساخت ابزار صنعتی دقیقاً مثل ساختن فونداسیون یک سازه است؛ هرچقدر در مراحل بعدی روی ظاهر، پرداخت، سنگزنی یا آبکاری وقت و سرمایه بگذارید، اگر جنس اولیه فولاد به درستی برگزیده نشده باشد، کل سازه مهندسی شما با اولین تنش زیر دستگاه از هم میپاشد. شکستن یک سنبه برش یا بریدن یک شفت، تنها به معنای از دست رفتن یک قطعه آهن نیست؛ بلکه به معنی متوقف شدن خط تولید کارخانه، خوابیدن اپراتورها، سوختن زمان تحویل سفارش به کارفرما و از همه مهمتر، آسیب رسیدن به قالبها و دستگاههای گرانقیمت چندصد میلیونی است.
در طول این بررسی متوجه شدیم که چیزی به عنوان «یک فولاد معجزهگر برای تمام کارها» وجود ندارد و راز موفقیت در قطعهسازی، تطبیق دقیق جنس با نوع فشار کاری است:
اگر قطعه شما با سایش ممتد بدون ضربه طرف است، فولاد اس پی کا (1.2080 / D3) بهترین و خوشقیمتترین بازدهی را دارد؛ اما به شرطی که انتظار تحمل ضربه چکش یا خمش ناگهانی از آن نداشته باشید.
اگر قرار است ورقهای ضخیم بریده شوند، ضایعات خرد گردند و شوکهای ضربهای پیدرپی مهار شوند، دی دو (1.2379 / D2) پادشاه قطعی ابزارهای سردکار است که چقرمگی و حفظ لبه را همزمان به کارگاه شما میآورد.
اگر ابزار وارد کوره، تماس با آلومینیوم مذاب یا تماس با شمشهای گداخته فورج میشود، فولاد اچ سیزده (1.2344 / H13) تنها گزینهای است که در گرمای شدید نرم نمیشود و در برابر شوکهای دمایی ترک برنمیدارد.
اگر به دنبال سرعت چرخش بالا، برادهبرداری داغ و ساخت مته و تیغچههای تیزکننده هستید، حتماً باید بودجه خود را روی گریدهای تندبر یا اچاساس (HSS) بگذارید.
اگر به جای لبههای برنده، در حال ساخت استخوانبندی ابزار، بدنه هلدرها، پینهای غولپیکر، شفتها و محورهای انتقال گشتاور هستید، اشتباه مرگبار خرید فولادهای شکننده ابزاری را تکرار نکنید؛ در این بخش فولاد وی سی ان صد و پنجاه (1.6582 / VCN150) با جذب لرزش فوقالعاده و فولاد نامآشنای ام او چهل (1.7225 / MO40) با ویژگیهای همهفنحریف و خوشتراش، بهترین تکیهگاه مکانیکی شما هستند.
برای پایهها، شابلونها، بیس فیکسچرها و کفشکهای سنگین نیز، سی کا چهل و پنج (1.1191 / CK45) بالاترین صرفه اقتصادی را به همراه دارد و نیازی به صرف هزینههای سنگین آلیاژی نیست.
علاوه بر انتخاب کد آلیاژ، همیشه چرخه زنجیره تولید ابزار را کامل ببینید: انحنا دادن به کنجهای تیز در نقشه تراشکاری، استفاده دائمی از مایع خنککننده در ماشینکاری، نسوختن سطح قطعه زیر سنگ، و مهمتر از همه، سپردن مرحله سختکاری به کورههای معتبری که عملیات برگشت یا تمپرینگ را با حوصله و چندمرحلهای انجام میدهند، مکملهای حتمی یک شمش فولادی استاندارد هستند.